 ประเทศญี่ปุ่น
 ประเทศสหรัฐอเมริกา
 เม็กซิโก
 บราซิล
 สหภาพยุโรป
 สหราชอาณาจักร
 ประเทศเยอรมนี
 สเปน
 ฝรั่งเศส
 อิตาลี
 โปแลนด์
 ตุรกี
 สาธารณรัฐเช็ก
 จีน
 เอเชียแปซิฟิก
 เวียดนาม
 ประเทศอินโดนีเซีย
 อินเดีย
 สำหรับเหล็ก
 สำหรับสแตนเลส
 สำหรับเหล็กหล่อ
 สำหรับโลหะที่ไม่ใช่เหล็ก
 สำหรับวัสดุที่ตัดยาก
 สำหรับวัสดุที่แข็ง


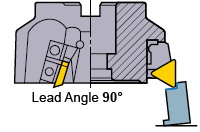
มุมนำ 90°
แรงต้านจะอยู่ในทิศทางลบ ยกชิ้นงานเมื่อความแข็งของแคลมป์ชิ้นงานต่ำ
มุมนำ 75° แนะนำสำหรับการกัดปาดชิ้นงานที่มีความแข็งต่ำ เช่น ชิ้นงานบาง

แรงกดหลังที่ใหญ่ที่สุด
ดัดชิ้นงานบางและลดความแม่นยำในการตัด
* ป้องกันการแตกของขอบชิ้นงานเมื่อตัดเหล็กหล่อ

* แรงหลัก: แรงอยู่ในทิศทางตรงข้ามกับการหมุนของการกัดปาดหน้า
* แรงกลับ : แรงที่ผลักในทิศทางแนวแกน
* แรงป้อน: แรงจะอยู่ในทิศทางป้อนและเกิดจากการป้อนบนโต๊ะ
เมื่อความลึกของการตัดและการป้อนต่อฟัน fz คงที่ มุมนำ (KAPR) ยิ่งเล็กลง ความหนาของเศษ (h) ก็จะยิ่งบางลง (สำหรับ KAPR 45° จะอยู่ที่ประมาณ 75% ของ KAPR 90°) สามารถดูได้จากด้านล่าง ดังนั้น เมื่อ KAPR เพิ่มขึ้น ความต้านทานการตัดจะลดลง ส่งผลให้เครื่องมือมีอายุการใช้งานยาวนานขึ้น อย่างไรก็ตาม โปรดทราบว่าหากความหนาของเศษมากเกินไป ความต้านทานการตัดอาจเพิ่มขึ้น ส่งผลให้เกิดการสั่นสะเทือนและเครื่องมือมีอายุการใช้งานสั้นลง

ด้านล่างนี้แสดงรูปแบบการสึกหรอของมุมนำที่แตกต่างกัน เมื่อเปรียบเทียบการสึกหรอของหลุมสำหรับมุมนำ 90° และ 45° จะเห็นได้ชัดว่าการสึกหรอของหลุมสำหรับมุมนำ 90° นั้นมากกว่า

 สำหรับการตัดขั้นสุดท้าย
 สำหรับการตัดปานกลาง
 สำหรับการตัดหยาบ


