切りくず処理・切粉トラブル対策の基礎
―良い切りくず形状の見分け方と原因別の対処方法
「切りくずが工具や部品に絡みつく」「穴の中に切りくずが詰まる」。こうしたトラブルが発生したときは、切りくずの形状と排出経路を確認します。切りくずは、単なる加工の副産物ではなく、加工の安定性を映す重要な指標です。本記事では、初めて切りくずトラブルに向き合う方に向けて、良い切りくずの見分け方と、原因別の対処法を解説します。
この記事でわかること
- 良い切りくずと悪い切りくずの見分け方
- 切削速度やクーラントの有無が切りくず処理に与える影響
- 穴あけ加工で切りくずが詰まる仕組みと対策
- トラブルの症状別チェックリスト
良い切りくず、悪い切りくず
鋼の旋削では、適度な長さに分断され、工具や加工物に絡まず排出される切りくずが良好な状態の目安です。長く連続した切りくずは、工具や加工物への絡みつきや、加工面の傷の原因になります。一方、切りくずが細かく砕けすぎている場合も、飛散やびびり、刃先への過度な負荷を伴うことがあります。切りくずの短さだけで良否を判断せず、仕上げ面や刃先の状態も合わせて確認します。
注意:長く伸びる扱いやすい例:適度に分断される
出典:三菱マテリアル「総合カタログ C010J 技術資料」Q008「鋼旋削加工における切りくず形態」[2]。
旋削で切りくずを曲げ、分断しやすくするのが、インサートのチップブレーカ(すくい面に設けられた溝や突起)です。切りくずの処理性は、チップブレーカの形状だけでなく、被削材や送り量、切込み量にも左右されます。
切削速度・クーラントで変わる「切りくず処理の有効範囲」
チップブレーカには、送り量と切込み量の組み合わせによって、切りくずを適切に分断できる範囲があります。これを「切りくず処理の有効範囲」と呼びます。有効範囲は一定ではなく、切削速度やクーラントの有無などの切削条件によって変化します。
-
① 被削材と使用工具
加工方法:外径旋削
-
② ブレーカの適用範囲
CNMG120408形状のMAブレーカ
切りくず処理有効範囲 -
③ 実加工で確認
切削速度・給油条件
切りくずと刃先を観察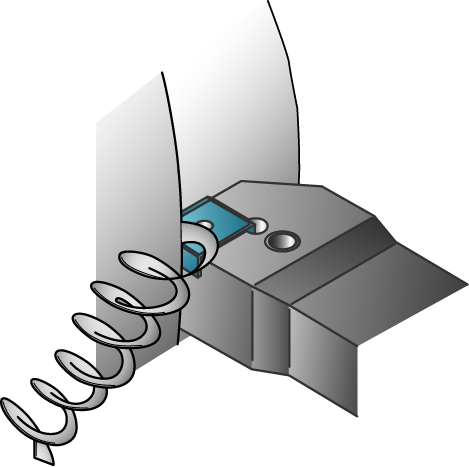
一般に、切削速度が上がると、チップブレーカによる切りくず処理の有効範囲が変化します。そのため、送り量や切込み量が同じでも、高速側では切りくずを分断できなくなる場合があります[1]。
また、切削油剤(クーラント)の使用状況によっても有効範囲は変化し、条件によっては乾式加工よりも湿式加工のほうが、切りくずを分断しやすい範囲が広がることがあります[1]。
同じ工具と加工条件を使用しているにもかかわらず、切りくずの状態が変化した場合は、切削速度に加えて、切削油剤の供給状態も確認します。
Webカタログで型番ごとの有効範囲を確認する
旋削用チップブレーカは、ブレーカの形状によって切りくず処理に適した加工条件の範囲が異なります。一般的に、この有効範囲は製品カタログに掲載されています。
従来の紙カタログでは、誌面の制約から代表的な形状の有効範囲のみを掲載していました。一方、Webカタログでは誌面の制約がないため、型番ごとに有効範囲を確認できます。以下に一例を示します。
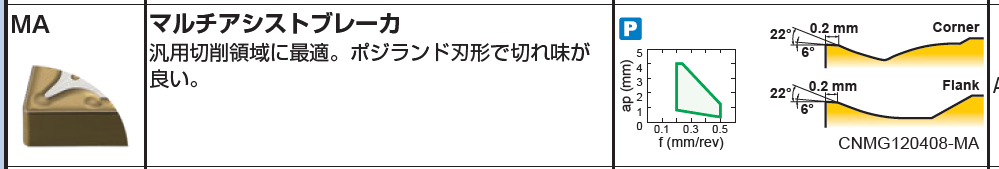
紙カタログ:代表型番のみを掲載
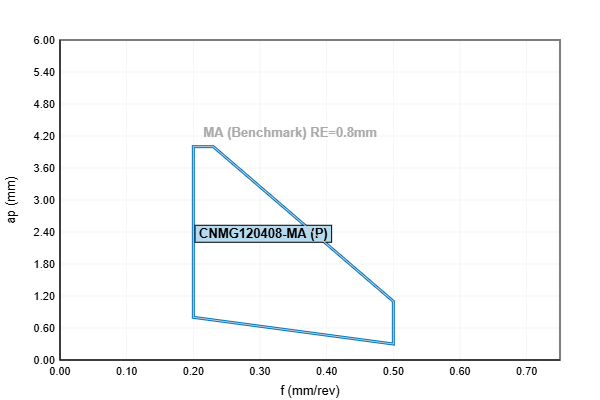
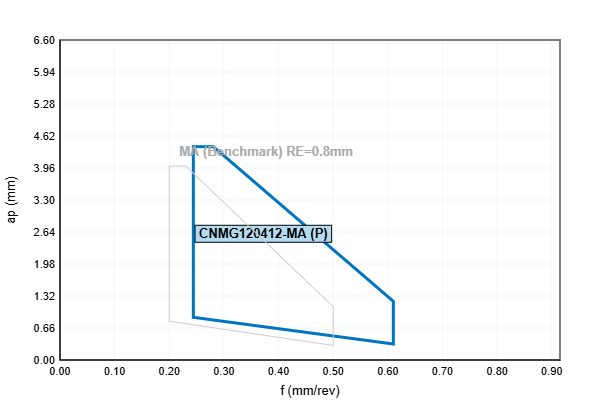
Webカタログ:型番ごとに掲載
切りくず処理についてさらに詳しく知りたい方は、技術情報ページをご覧ください。加工条件に適した工具は、Tool Assistantで検索・絞り込みができます。
ミーリング加工で気をつけたい切りくずの課題
旋削とは異なり、ミーリング加工では切りくずの滞留や切りくず厚みの変化など、加工形態に特有の課題があります。
切りくずの排出が問題になりやすい加工形態
ポケット加工や深い溝加工では、発生した切りくずが排出されず、切削エリアに滞留することがあります。滞留した切りくずが再切削されると、加工面の傷や工具への付着につながります。対策として、エアブローや十分な量のクーラントを使用するとともに、刃数を抑えて切りくずの排出空間を確保した工具を選びます。発生した切りくずを加工エリアの外へ確実に排出することが基本です。
ダウンカット・アップカットと切りくず厚みの変化
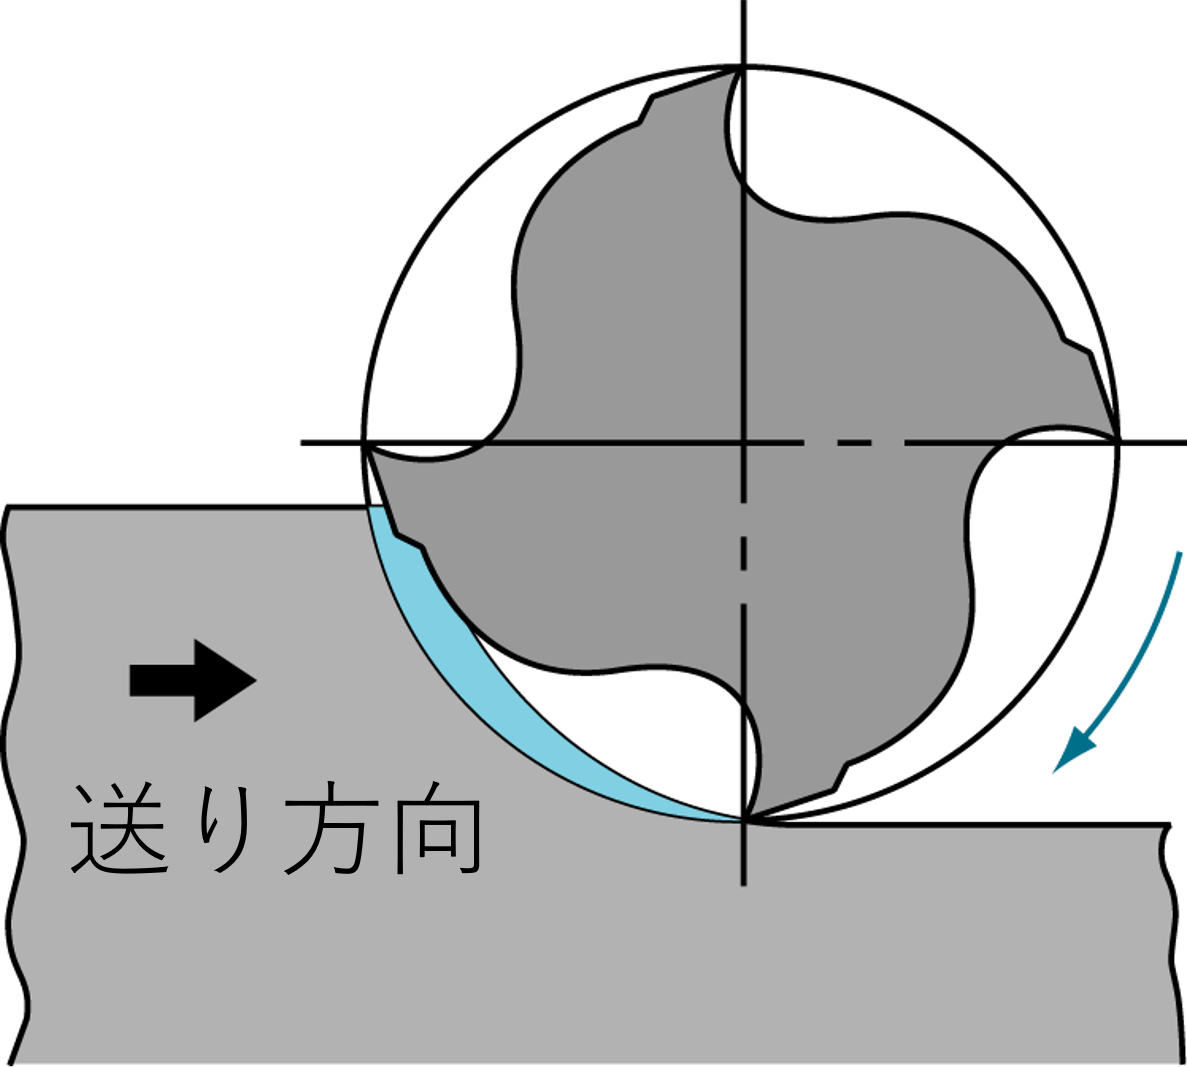
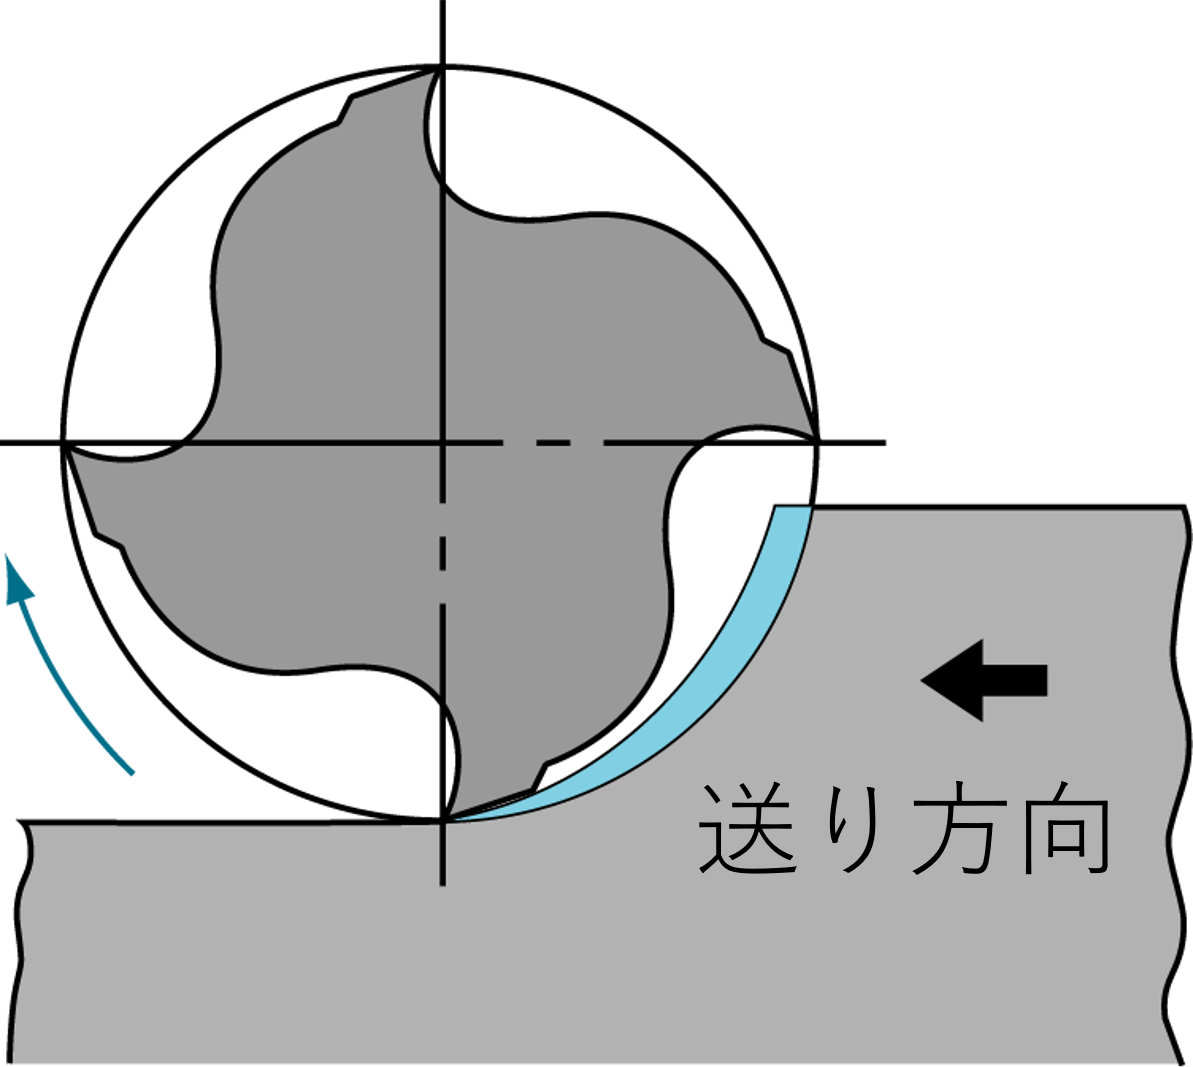
ミーリングでは、切りくずの厚みが加工の開始から終了にかけて変化します。ダウンカット(下向き削り)では厚い状態から薄い状態へ、アップカット(上向き削り)では薄い状態から厚い状態へと変化します。この違いは、切りくずの形状や排出方向にも影響します。びびりや面粗さの悪化が見られる場合は、ダウンカットとアップカットのどちらを採用するか、切削方式の見直しも検討します。
アップカット
ダウンカット
難削材のミーリング加工に対応する高機能超硬エンドミルSMART MIRACLE
VQJCS / VQLCS / VQELCS / VQJCSRB / VQLCSRB / VQELCSRBチップブレーカ制振エンドミル。
高い切りくず分断性と耐欠損性を複合させることで切りくずトラブルを防止します。
切削速度5,000m/min、切りくず排出量(300km/h=33,000min-1×Φ50mm)
M.R.R10,000cm3/minを実現!
穴あけ加工で切りくずが詰まる仕組みと対策
旋削では切りくずの絡みつき、ミーリングでは切りくずの滞留や、切りくず厚さの変化に伴う排出方向・形状の違いが問題になりやすい一方、穴あけ加工では、切りくずの排出経路を確保することが重要です。
外部給油
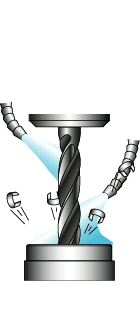
深穴加工では、穴の奥まで切削油剤が届きにくくなります。
内部給油
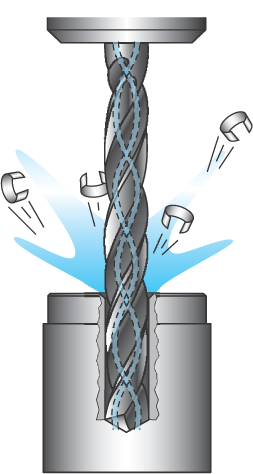
切削油剤を刃先へ供給し、切りくずを溝に沿って穴の入口へ排出します。
穴が深くなるほど切りくずの排出経路が長くなり、ドリルの溝内で詰まりやすくなります。工具内部の給油穴を通してクーラントを刃先付近まで供給する内部給油タイプのドリルは、切りくずを穴の外へ押し流す効果が期待できます。そのため、深穴加工や切りくず詰まりが懸念される場合に有効な選択肢です。
「高精度」「省工程」「長寿命」を実現した2枚刃超硬ソリッドドリル DVAS(内部給油)
すべてのサイズに独自クーラント穴形状「TRI-Coolingテクノロジー」を適用。
切りくず排出性と切削熱の排熱性を高め、安定加工と工具の長寿命化に役立ちます。
内部給油穴から刃先へクーラントを届け、超耐熱合金の穴あけに対応するシリーズ。
工具径・穴深さに合う仕様と推奨給油条件を確認して選定します。
構成刃先が原因となる切りくずトラブル
切りくずがうまく分断されない、あるいは形状が安定しない場合、原因は必ずしもチップブレーカだけにあるとは限りません。構成刃先(被削材の一部が刃先に溶着したもの)が発生すると、実質的な刃先形状が変化し、チップブレーカの設計通りに切りくずが曲がらなくなることがあります。特にアルミニウム合金など粘りがある被削材では、構成刃先の発生と脱落によって切りくず形状が乱れやすくなります。切りくずが急に不安定になった場合は、工具摩耗だけでなく構成刃先の有無も確認します。構成刃先について詳しく知りたい方は、こちらの記事「アルミ合金の加工基礎|『削れやすい』からこそ気をつけたいこと」をご覧ください。
症状から探す、主な原因と初動の対処
| 症状 | 考えられる主な原因 | 初動の対処 |
|---|---|---|
| 切りくずが長くつながり、工具や加工物に絡みつく | 送り量・切込み量がチップブレーカの有効範囲から外れている | 送り量・切込み量を見直し、必要に応じて切削速度を調整する |
| 穴あけ加工で切りくずが詰まる | 深穴のため、切りくずの排出経路が十分に確保できていない | 給油量・供給圧力、ドリル溝の状態を確認する。工具の推奨加工方法に従い、内部給油やステップ加工を検討する |
| 加工面に切りくずによる擦過傷がつく | 切りくずの排出方向が適切に制御できていない | すくい面形状やチップブレーカを見直し、切りくずを加工面の外側へ排出する |
| 同じ条件でも切りくずの形状が急に変わる | クーラントの供給状態の変化、工具摩耗、構成刃先の発生 | クーラントの供給状態と刃先の摩耗・構成刃先を確認する |
よくある質問
Q. 切りくずが絡む・詰まるのを完全に防ぐことはできますか?
A. すべての条件でゼロにするのは難しいですが、送り量・切込み量をチップブレーカの有効範囲内に収める、内部給油タイプの工具を使うなど、発生を抑えられる場合があります。旋削では送り量・切込み量とブレーカ有効範囲の適合、ミーリングでは切りくず排出の方向や溝の広さ、穴あけでは給油と排出経路を確認します。
Q. 切削速度を上げると切りくずはどう変わりますか?
A. 一般に切削速度が上がるほど、チップブレーカがうまく分断できる範囲(有効範囲)は狭くなる傾向があります。速度を上げた途端に切りくずが長くつながるようになった場合は、切削速度の影響を確認します。
Q. クーラントを使う・使わないで切りくずの処理性は変わりますか?
A. はい、変わります。切削油剤(クーラント)の有無によってチップブレーカの有効範囲は異なり、条件によっては湿式のほうが分断しやすい範囲が広がることがあります。
Q. 深穴加工で切りくずを詰まらせないコツはありますか?
A. 工具内部を通して刃先付近までクーラントを届ける内部給油タイプのドリルが有効です。給油量・圧力も確認します。ステップ加工は工具の推奨加工方法に従って検討してください。
Q. 構成刃先ができると切りくずはどう変わりますか?
A. 刃先の実質的な形状が変化するため、本来のチップブレーカ通りに切りくずが曲がらなくなることがあります。切りくずが急に不安定になった場合は、摩耗だけでなく構成刃先の発生も確認してみてください。
Q. ミーリング加工で切りくずの排出性を改善するには?
A. エアブローや十分な量のクーラントを使用し、発生した切りくずを加工エリアの外へ確実に排出することが基本です。また、刃数を抑えて切りくずの排出空間を確保した工具を選ぶことも有効です。深い溝・ポケット加工など切りくずが滞留しやすい形状では特に注意が必要です。
切りくずは「加工の状態を映す指標」として見る
旋削で切りくずトラブルが発生した場合は、送り量や切込み量がチップブレーカの有効範囲に合っているか、切削速度やクーラントの供給状態が変化していないかを確認します。適度に分断され、滞留せずに排出される切りくずを良好な状態の目安として持っておけば、「あれ、いつもと違う」という変化に早く気づけます。
ミーリング加工では、切りくずの滞留が問題になりやすいほか、切りくず厚さの変化が、その形状や排出方向に影響します。びびりや面粗さの悪化が見られる場合は、ダウンカットとアップカットのどちらを採用するか、切削方式の見直しも検討します。
穴あけ加工では切りくずの排出経路を確保することが重要です。特に深穴加工では、内部給油タイプの工具が有効な選択肢になります。
この記事のまとめ
- ✓旋削では適度に分断され、排出される切りくずが良好な状態の目安。長く連続した切りくずや、細かく砕けすぎた切りくずには注意が必要
- ✓チップブレーカの有効範囲は、切削速度やクーラントの有無によって変化する
- ✓深穴加工では内部給油タイプの工具が切りくず排出に有効な選択肢となる
本記事には、生成AIにより作成された内容が一部含まれる場合があります。
自社の難削材加工、どこから見直すべきか相談しませんか
見直すべき項目は、被削材、加工方法、刃先の損傷状態によって異なります。
当社の技術担当が、現在の加工状況を確認し、工具形状、材種、給油方式、加工条件を整理したうえで、テストカットの進め方をご提案します。
参考文献・出典
- 三菱マテリアル 超硬製品事業「旋削加工の切りくず処理」(切削速度・切削油剤有無とチップブレーカ有効範囲の関係)
https://www.mmc-carbide.com/jp/technical_information/tec_turning_tools/technical/tec_turning_chip_control - 三菱マテリアル「総合カタログ C010J 技術資料」Q008「鋼旋削加工における切りくず形態」(A〜E形の写真・分類・加工上の注意)
総合カタログ C010J 技術資料(PDF、Q008)
※図2は有効範囲の確認方法を示したものです。実際の有効範囲は工具材種・被削材・加工形状により異なるため、各製品情報・技術相談をご確認ください。
 日本
 アメリカ合衆国
 メキシコ
 ブラジル
 EU
 イギリス
 ドイツ
 スペイン
 フランス
 イタリア
 ポーランド
 トルコ
 チェコ
 中国
 Asia Pacific
 ベトナム
 インドネシア
 インド
 鋼用
 ステンレス鋼
 鋳鉄対応
 非鉄対応
 難削材対応
 高硬度材対応
 仕上げ加工
 中切削加工
 荒切削加工