アルミ合金の加工基礎
―「削れやすい」からこそ気をつけたいこと
アルミ合金は一般に「削りやすい」被削材とされます。実際、チタン合金やニッケル基合金のような難削材とは対照的に、高速で能率よく加工できる材料です。ただし削りやすいからこそ起きる独特のトラブルがあり、そこを知らずに加工すると、思わぬ仕上げ不良や寸法不良につながります。
この記事でわかること
- アルミ合金が「削りやすい」とされる物性上の理由
- アルミ加工で本当に気をつけるべきトラブル(溶着・構成刃先)
- アルミ向けの工具形状の考え方(すくい角)
- 高速加工と寸法精度の関係
- 加工中に「あれ?」と感じたときの初動チェックポイント
アルミ合金はなぜ「削りやすい」のか
難削材(Ti-6Al-4V・Inconel718等)の削りづらさは「熱が逃げにくいこと」に起因します。アルミ合金はこの点でまったく逆の性質を持ちます。
出典:TIMET、新潟県工業技術総合研究所、The Aluminum Association提供の物性値をもとに作成[1][2][3]。
図1は室温付近の代表値であり、組成・質別・温度によって変わります。そのうえで、A5052の熱伝導率はTi-6Al-4Vの約20倍です[1][3]。ただし、この倍率をすべてのアルミ合金とチタン合金に当てはめることはできません。アルミ合金は一般に切削熱が拡散しやすく、切削抵抗も比較的小さい材料です。一方、溶着や、けい素粒子による摩耗[4]が起こるため、高速で削っても摩耗しないという意味ではありません。
アルミ加工で本当に気をつけるべきこと―溶着(構成刃先)
削りやすいからといって油断できないのが、溶着(構成刃先)です。延性のあるアルミ合金は、切削点の高い圧力と摩擦の下で工具に溶着しやすく、その付着物が成長して切れ刃のように作用することがあります。これが構成刃先です。ここでいう溶着は、材料が融けて付着する現象ではなく、高い圧力と摩擦の下で被削材が工具に押し付けられて付着することを指します。
刃先に付着した構成刃先は、本来の刃先形状を乱したまま削り続けることになり、面粗さの悪化や寸法のばらつきを招きます。さらに構成刃先は成長と脱落を繰り返すため、脱落のタイミングで加工面に傷が入ることもあります。切削速度が低すぎたり、刃先が鈍っていたりすると特に発生しやすくなります。
工具形状の基本―大きなすくい角で「切れ味」を確保する
溶着を抑えるうえで重要なのが、工具のすくい角です。すくい角は、切りくずが流れるすくい面の傾きを表す角度です。正のすくい角を大きくすると一般に切削抵抗を下げやすくなりますが、刃先強度とのバランスも必要です。
刃先強度を優先する重切削では、小さいすくい角(刃先のくさび角を大きく取る形状)が使われることが多いのに対し、アルミ合金では大きいすくい角(鋭いポジティブ形状)を持つ工具が向いています。鋭い刃先で切削抵抗を抑え、すくい面の仕上げや適切な潤滑と組み合わせて溶着を抑えます。一方、アルミ合金でも、けい素を多く含む鋳造材などは硬い粒子により工具摩耗が進みやすいため[4]、合金の組成に応じた材種選定が必要です。コーティングを施さない材種や、非鉄金属との相性がよいPCD(焼結ダイヤモンド)が使われることもあります。
参考として、アルミ合金の各種加工に対応する代表的な製品例を紹介します。
フライス加工
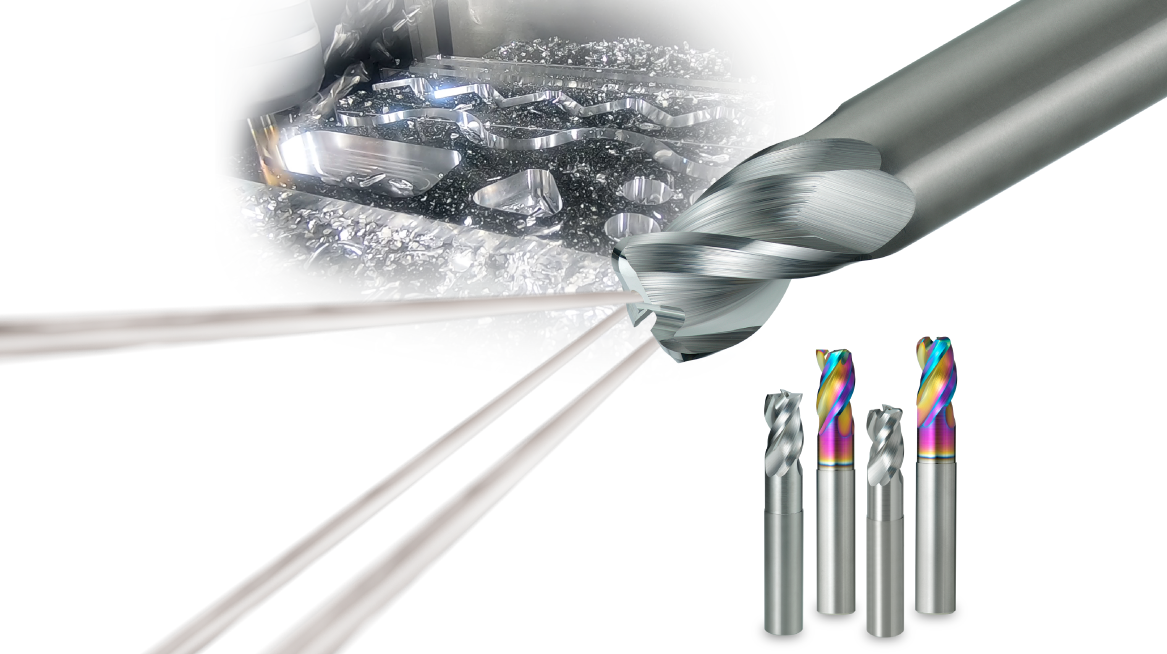
耐溶着性に優れるDLCコーティングによるドライ加工と、内部クーラント仕様による高能率溝切削(従来品比2倍以上)に対応するアルミニウム合金加工用ソリッドエンドミル。
製品情報はこちらから刃先形状の最適化により切れ刃強度を確保しつつ低抵抗を実現。大量切削が必要な平面・ポケット加工で高能率かつ安定した加工が可能。
製品情報はこちらから旋削加工
新しいアルミ合金ワークの加工では、まずTool Assistantで推奨工具を選定します。次に、製品情報ページやWebカタログで工具仕様を確認し、提案条件や推奨切削条件表を参考に切削条件の目安を設定します。その後、試し削りを行いながら条件を最適化していきます。三菱マテリアルでは、こうした工具選定から切削条件設定までのプロセスを支援する各種オンラインツールをご用意しています。
現場データに見る効果:グレード選定と超高速加工の実例
ここまでの基本方針を踏まえ、航空宇宙分野におけるアルミ部品の加工事例を紹介します。
材種(グレード)選定が工具寿命を左右した例
ケーシング部品の外径溝入れ加工
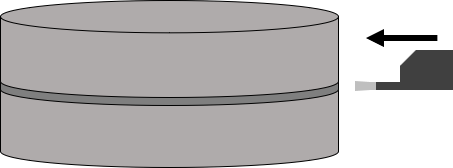
ケーシング部品の外径溝入れ加工事例をご紹介します。表に示す条件で、GY型の溝入れ工具を用いて加工テストを行いました。
その結果、従来材種では6分の加工でびびり痕が発生したのに対し、最新材種のRT9010では12分加工後もびびり痕が見られず、2倍の工具寿命と安定した加工を実現しました。
ケーシング部品は薄肉であるため、加工中に振動が発生しやすく、刃先の摩耗や損傷が進行すると、振動がさらに大きくなる可能性があります。加工の安定性と能率を両立するためには、耐摩耗性と耐損傷性に優れた材種を選定することが重要です。
Tool AssistantやWebカタログを活用し、適切な工具と加工条件を選定しましょう。
溝入れ突切り旋削工具 GY/GWシリーズ
加工条件
| 被削材 | アルミ合金製ケーシング |
|---|---|
| ホルダ | GYHL2525M00-M25R |
| インサート | GY2G0300F020N-GL |
| 材種 | 従来材種 最新材種:RT9010 |
| 切削速度 | vc 151~330 m/min |
| 送り | fz 0.1 mm/z |
加工時間・加工面の比較
| 比較項目 | 従来材種 | RT9010 |
|---|---|---|
| 加工時間 | 6分 | 12分 |
| 加工面 | びびり痕あり | びびり痕なし |
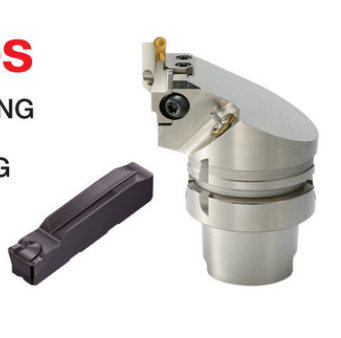
GYシリーズの工具
Al-Li合金における超高速加工用材種の効果
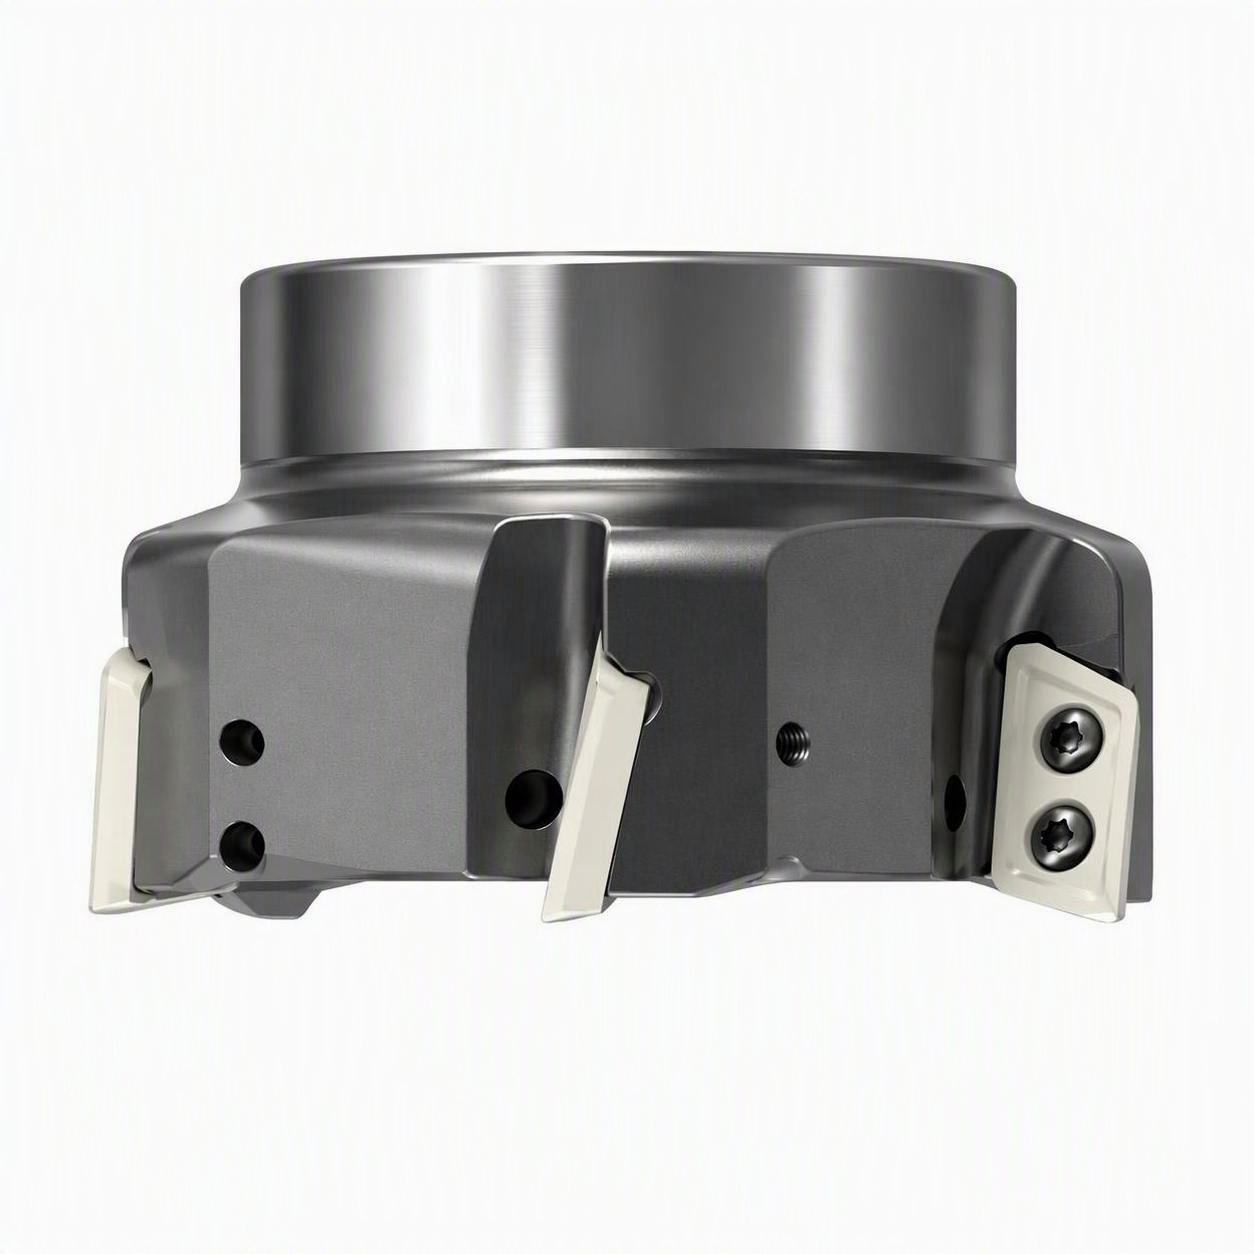
Al-Li合金のブロック材を用いた加工テストの結果をご紹介します。表に示す条件で、AXD4000Aカッタにインサートを1枚取り付け、加工テストを行いました。
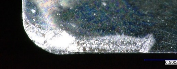
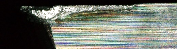
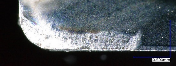
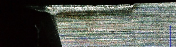
その結果、従来材種では6面の加工後に著しい摩耗が確認され、使用できない状態となったのに対し、最新材種のMT2010は17面の加工後も使用可能で、約3倍の工具寿命を実現しました。
Al-Li合金の超高速加工では、刃先摩耗を抑えながら安定して加工することが求められます。工具寿命と加工能率を両立するためには、加工条件に適した耐摩耗性の高い材種を選定することが重要です。
アルミニウム合金・難削材加工用カッタ
加工条件
| 被削材 | Al-Li合金2050 |
|---|---|
| 使用工具 | AXD4000A(インサート1枚で試験) |
| 材種 | 従来材種/MT2010 |
| 切削速度 | vc 5,000 m/min |
| 1刃当たり送り | fz 0.15 mm/tooth |
| 径方向切込み | ae 50 mm |
| 軸方向切込み | ap 1.5 mm |
材種別の加工面数
MT2010は17面加工後も使用可能
適用できる条件範囲を確認する
どのような条件でも問題なく加工できるわけではないことも、基礎知識として押さえておきたい点です。あるバレル形状エンドミルによるアルミ合金A7075の側面加工では、軸方向切込みと径方向切込みの組み合わせによって、びびり振動が確認された条件がありました。本記事で紹介した加工事例は、未試験の条件に対する加工の安定性まで示す結果ではありません。新しい工具や加工条件を適用するときは、推奨条件を起点に、加工状態を確認しながら段階的に条件を調整し、びびりが発生しない範囲を見極めることが重要です。
超高速・高能率加工に対応する工具の考え方
航空機用アルミ構造部品では、大型・薄肉の部品を短時間で削り出すため、高速・高出力主軸に対応し、高速回転時の切削負荷や遠心力に耐えられる工具設計が求められます。
例えば、AXD4000Aのφ50 mm・4枚刃仕様は、最高許容回転速度34,000 min⁻¹に対応しています。工具本体の剛性を高めるとともに、インサートを強固に固定する構造を採用した、アルミニウム合金の超高速・高能率加工用カッタです。なお、最高許容回転速度で使用する場合は、工具とアーバを一体にしたバランス精度など、製品情報に記載された使用条件の確認が必要です。
高い主軸出力は材料除去率(MRR)を高める余地を広げます。ただし、実際の加工能率は、回転速度、送り、切込み、機械・工具・被削材の剛性や許容負荷によって変わります。そのため、工具には高速回転時の負荷に耐えられる剛性と、加工状況に応じて刃先へクーラントを確実に供給できる設計が求められます。
また、Al-Li合金は、リチウムの添加により低密度化と高剛性化を図った材料で、航空宇宙分野向けに開発・実用化されています。AXD4000Aには、超々ジュラルミンおよびAl-Li合金の超高速加工に対応する専用材種MT2010が用意されています。被削材と加工条件に応じて、適切な材種と切れ刃形状を選定することが重要です。
高速加工と寸法精度―「冷めてから測る」を意識する
アルミ合金は高速加工に向く一方、線膨張係数が鋼のおよそ2倍と大きいため、加工中の温度上昇によって部品がわずかに膨張し、冷却すると収縮します。
高速で連続加工した直後に寸法を測定すると、室温まで冷却した後の寸法との間に差が生じることがあります。精密な寸法管理が必要な工程では、測定時の温度やタイミングをそろえるとともに、クーラントを適切に供給して温度上昇を抑えることが重要です。
加工中の「あれ?」に気づくための基礎知識
| 症状 | 主な原因 | 初動の対処 |
|---|---|---|
| 加工面に光沢のムラや傷が出る | 溶着物(構成刃先)の成長・脱落 | 切削速度を見直す、より鋭い刃先の工具に変更する |
| 切りくずが工具や機械に絡みつく | 連続した長い切りくず | チップブレーカ・送り量を見直す |
| 加工直後と冷却後で寸法が異なる | 熱膨張による一時的な寸法変化 | 測定タイミングをそろえる、クーラントで温度上昇を抑える |
よくある質問
Q. アルミ合金は本当に加工しやすいのですか?
A. 熱伝導率が高く切削抵抗も小さいため、総じて加工しやすい被削材とされます。ただし溶着(構成刃先)や熱膨張による寸法変化など、アルミ特有の注意点があり、それを知らずに加工すると仕上げ不良につながることがあります。
Q. アルミ加工で工具にコーティングは必要ですか?
A. 必ずしも必要ではありません。アルミ合金の組成や加工条件に応じて、コーティングを施さない材種や、非鉄金属との相性がよいPCD(焼結ダイヤモンド)が使われることもあります。鋭い刃先形状に加え、耐溶着性・耐摩耗性を確認します。けい素を多く含む鋳造材などでは、摩耗への対策も必要です。
Q. 加工面につやのムラや傷が出るのはなぜですか?
A. 多くの場合、刃先に付着した溶着物(構成刃先)が脱落するときに生じています。切削速度が低すぎる、または刃先が鈍っていることが原因になりやすいため、条件や工具の見直しが有効です。
Q. 高速で削ると寸法が安定しないのはなぜですか?
A. アルミ合金は線膨張係数が大きく、加工中の温度上昇で部品がわずかに膨張することが原因の一つです。冷却後に測定する、クーラントで温度上昇を抑えるといった対応で改善できます。
Q. Al-Li合金(アルミリチウム合金)は通常のアルミ合金と同じ工具でよいですか?
A. 基本的な考え方(鋭い刃先・大きいすくい角)は共通ですが、Al-Li合金は従来のアルミ合金と粘り・熱伝導の特性が異なるため、専用に設計された材種・切れ刃形状を使うことで工具寿命が大きく向上する場合があります。超高速・高能率加工が前提となる部材では特に効果が出やすい傾向があります。
Q. 工具の材種(グレード)を変えるだけで寿命は変わりますか?
A. 変わります。工具形状が同じでも、工具材種の違いによって工具寿命や面品位が大きく変わることがあります。寿命が伸び悩む場合は、摩耗・欠損の状態を確認し、刃先形状・材種・条件のどこに原因があるかを切り分けます。
アルミ合金は「溶着物」と「熱膨張」に気をつける
アルミ合金は、一般に熱伝導率が高く切削抵抗も比較的小さいため、難削材とは対照的に加工しやすい被削材です。一方で、溶着物(構成刃先)による仕上げ面の悪化や、熱膨張による一時的な寸法変化には注意が必要です。切れ味のよい刃先形状を持つ工具を選び、加工中の温度変化を考慮して寸法測定を行うことが、アルミ合金加工の基本です。
この記事のまとめ
- ✓図1に示したA5052の熱伝導率の代表値はTi-6Al-4Vの約20倍。ただし、この倍率は合金の種類、質別、温度によって変わる
- ✓アルミ合金は一般に熱伝導率が高く、切削抵抗も比較的小さいため、加工しやすい被削材
- ✓主な注意点は溶着物(構成刃先)。切削点の圧力と摩擦により被削材が刃先に付着し、仕上げ面の悪化につながることがある
- ✓工具の切れ味、耐溶着性、耐摩耗性を、アルミ合金の種類と加工工程に合わせて選ぶ
- ✓熱膨張係数が大きいため、高速加工直後と冷却後では測定寸法に差が生じることがある
- ✓精密な寸法管理では、測定時の温度とタイミングをそろえ、クーラントで温度上昇を抑える
本記事には、生成AIにより作成された内容が一部含まれる場合があります。
自社の難削材加工、どこから見直すべきか相談しませんか
見直すべき項目は、被削材、加工方法、刃先の損傷状態によって異なります。
当社の技術担当が、現在の加工状況を確認し、工具形状、材種、給油方式、加工条件を整理したうえで、テストカットの進め方をご提案します。
参考文献・出典
- TIMET「TIMETAL 6-4, 6-4 ELI & 6-4-.1Ru」(Ti-6Al-4Vの熱伝導率:20℃で6.6 W/(m・K))
https://www.timet.com/documents/datasheets/alpha-and-beta-alloys/timetal-6-4.pdf - 新潟県工業技術総合研究所「高断熱・均熱金型の開発」(表1:S45Cの熱伝導率50 W/(m・K))
https://www.pref.niigata.lg.jp/uploaded/attachment/345773.pdf - MatWeb「Aluminum 5052-O」(The Aluminum Association提供の熱伝導率:77°Fで138 W/(m・K))
https://asm.matweb.com/search/SpecificMaterial.asp?bassnum=MA5052O - 山田茂「アルミニウム合金切削における工具摩耗に関する研究」(大阪大学、1982年、博士論文。硬いけい素粒子等による工具摩耗)
https://hdl.handle.net/11094/2633 - 関連規格:JIS B 4053:2013「切削用超硬質工具材料の使用分類及び呼び記号の付け方」
https://webdesk.jsa.or.jp/books/W11M0090/index/?bunsyo_id=JIS+B+4053%3A2013 - 関連規格:JIS H 4000:2022「アルミニウム及びアルミニウム合金の板及び条」
https://webdesk.jsa.or.jp/books/W11M0090/index/?bunsyo_id=JIS+H+4000%3A2022
※本記事の物性値は公開資料に基づく目安です。実際の加工条件は工具・機械・要求精度により異なるため、各製品情報・技術相談をご確認ください。
 日本
 アメリカ合衆国
 メキシコ
 ブラジル
 EU
 イギリス
 ドイツ
 スペイン
 フランス
 イタリア
 ポーランド
 トルコ
 チェコ
 中国
 Asia Pacific
 ベトナム
 インドネシア
 インド
 鋼用
 ステンレス鋼
 鋳鉄対応
 非鉄対応
 難削材対応
 高硬度材対応
 仕上げ加工
 中切削加工
 荒切削加工