ステンレス鋼の加工基礎
―系統によって変わる「削りにくさ」と工具選びの考え方
ステンレス鋼は、耐食性を高めるためにクロムを含む鋼の総称です。ステンレス鋼には複数の系統があり、系統によって削りにくさの理由も、選ぶべき工具も変わります。本記事では、初めてステンレス鋼の加工に向き合う方向けに、系統の見分け方から工具選定の基本方針までを整理します。
この記事でわかること
- ステンレス鋼の5つの系統と、それぞれの特徴
- ステンレス鋼が加工しにくいとされる理由(加工硬化のメカニズム)
- 加工硬化を悪化させない切り方の基本(NG例・OK例)
- 系統別の工具選定の考え方
- 手元の材料がどの系統か、簡易的に見分ける方法
ステンレス鋼には5つの系統がある
「ステンレス鋼」は特定の金属名ではなく、クロムを含み錆びにくい鋼の総称です。金属組織の違いによって、大きく5つの系統に分かれます[1][2]。
- オーステナイト系
- SUS304を代表例とし、焼なまし状態では非磁性を示します。
- フェライト系
- フェライト組織をもち、磁性を示します。
- マルテンサイト系
- 焼入れによって硬化し、磁性を示します。
- 二相系
- オーステナイトとフェライトの二相組織をもち、高強度と耐食性を備えます。
- 析出硬化系
- SUS630を代表例とし、時効処理によって高強度化します。
ワンポイント:用途と熱処理状態も確認しましょう。磁石だけで鋼種は特定できません。
最も広く使われるのはオーステナイト系(SUS304等)で、固溶化熱処理後は基本的に非磁性で耐食性に優れる一方、後述する加工硬化が生じやすいという特徴があります。析出硬化系(SUS630等)は時効処理によって高強度・高硬度化した状態で使われることが多く、材料の強度や硬さが加工上の主な課題になります。フェライト系・マルテンサイト系・二相系は、それぞれ磁性、熱処理による硬化、強度と耐食性のバランスといった特徴があります。加工の観点では、まず「オーステナイト系は加工硬化」「析出硬化系は材料の強度・硬さ」が主な課題になるという、2つの代表的なパターンを押さえておくと理解しやすくなります。
なぜステンレス鋼は「削りにくい」と言われるのか
ステンレス鋼が削りにくい主な要因の一つが、加工硬化(かこうこうか)です。特にオーステナイト系ステンレス鋼は、切削によって変形した表層部の硬さが増す性質があります[3]。加工硬化した層を刃先が浅くこする状態になると、硬化がさらに進み、次の切削時に工具へ大きな負荷がかかります。
また、オーステナイト系ステンレス鋼は炭素鋼よりも熱伝導率が低く、切削熱が刃先周辺に集中しやすい材料です[4]。さらに、延性が高いため切りくずが連続して長くなりやすく、切りくず処理が不安定になることがあります。これらの要因が重なることで、工具摩耗や刃先の欠損が進みやすくなります。
この性質を理解せずに「浅く小刻みに削れば安全」と考えると、かえって逆効果になることがあります。切込みが浅すぎると刃先が加工硬化層の表面だけをこすり続けることになり、硬化層の下まで確実に切り込むことで、その層ごと除去できます。
加工硬化層の上を
削っている状態
加工硬化層の下を
削っている状態
ワンポイント:旋削時は、工具の許容切込み・送り、機械と被削材の剛性を確認しましょう。
「摩耗が心配だから」と切込みを浅くしすぎると、かえって加工硬化した層の上ばかりを繰り返しこすることになり、工具摩耗を早める逆効果につながります。工具と工程の推奨範囲で切込み・送りを確保し、硬化層の表面をこする状態を避けることが、ステンレス鋼加工の基本方針です。
境界摩耗(ノッチ摩耗)が起きやすいのはなぜか
ステンレス鋼加工でもう一つ注意したいのが、切込み境界、つまり材料の表面と刃先が接する位置に集中して発生する「境界摩耗(ノッチ摩耗)」です。境界摩耗は、素材表面の酸化スケールや加工硬化層などの影響を受け、刃先の同じ位置が繰り返し材料表面と接触することで局所的に進みます。
対策の一つは、工具と工程の推奨範囲内で加工パスごとの切込み深さを変え、刃先の同じ位置に負荷が集中するのを避けることです。境界摩耗が目立つ場合は、切込み位置をずらす加工方法を検討します。
手元の材料の系統を簡易的に見分ける
図面や材料証明書で系統が確認できれば一番確実ですが、現場ですぐに大まかな見当をつけたい場合、磁石を近づけるという簡易的な方法があります[3]。
ただしこれはあくまで目安です。二相系はフェライト相を比較的多く含むためしっかりと吸着することが多く、析出硬化系は組成によって反応が異なります。重要な判断(工具選定の最終確定等)の前には、材料証明書やミルシート(メーカーが発行する材質証明書)で系統・グレードを確認することをおすすめします。
系統別・工程別の工具選定の考え方
系統が確認できたら、次は工程(旋削・ミーリング・穴あけ)ごとに対応する材種・工具を確認します。
| 系統・状態 | 加工での主な課題 | 工具選定の方向性 |
|---|---|---|
| オーステナイト系(一般的なステンレス鋼) | 加工硬化、粘り強い切りくず | 切れ味のよい鋭い刃先、十分な切込み量、確実な切りくず処理 |
| 析出硬化系(時効処理材) | 材料の強度、硬さ | 耐摩耗性・耐欠損性に優れた専用材種 |
| 二相系(デュプレックス系) | 高強度による切削抵抗の大きさ、発熱量の多さ | 工具剛性を確保した鋭い刃先、確実なクーラント供給 |
二相ステンレス鋼(デュプレックス系)の加工条件で気をつけたいこと
オーステナイト相とフェライト相からなる二相ステンレス鋼は、高い強度と耐食性を備えています。一方、切削加工では、主に次の3点に注意が必要です。
- 切削抵抗が大きい
材料の強度が高いため、工具や機械、被削材の保持剛性が不足すると、びびりや刃先の欠損につながりやすくなります。 - 切削熱が発生しやすい
高い母材強度によって切削抵抗が大きくなるため、切削点での発熱が増え、刃先への熱負荷も大きくなります。 - 加工硬化と境界摩耗に注意する
二相ステンレス鋼は加工硬化しやすく、高い母材強度と相まって工具摩耗が進みやすい材料です。特に、刃先の同じ位置が繰り返し切込み境界に当たる加工では、境界摩耗にも注意が必要です。
加工時は、鋭い切れ刃を持つ工具を使用し、工具メーカーの推奨範囲内で送りを設定します。刃先が加工面をこするような過小送りを避け、切込みは加工代、工具強度、機械剛性を踏まえて調整します。併せて、刃先へクーラントを確実に供給することが基本です。
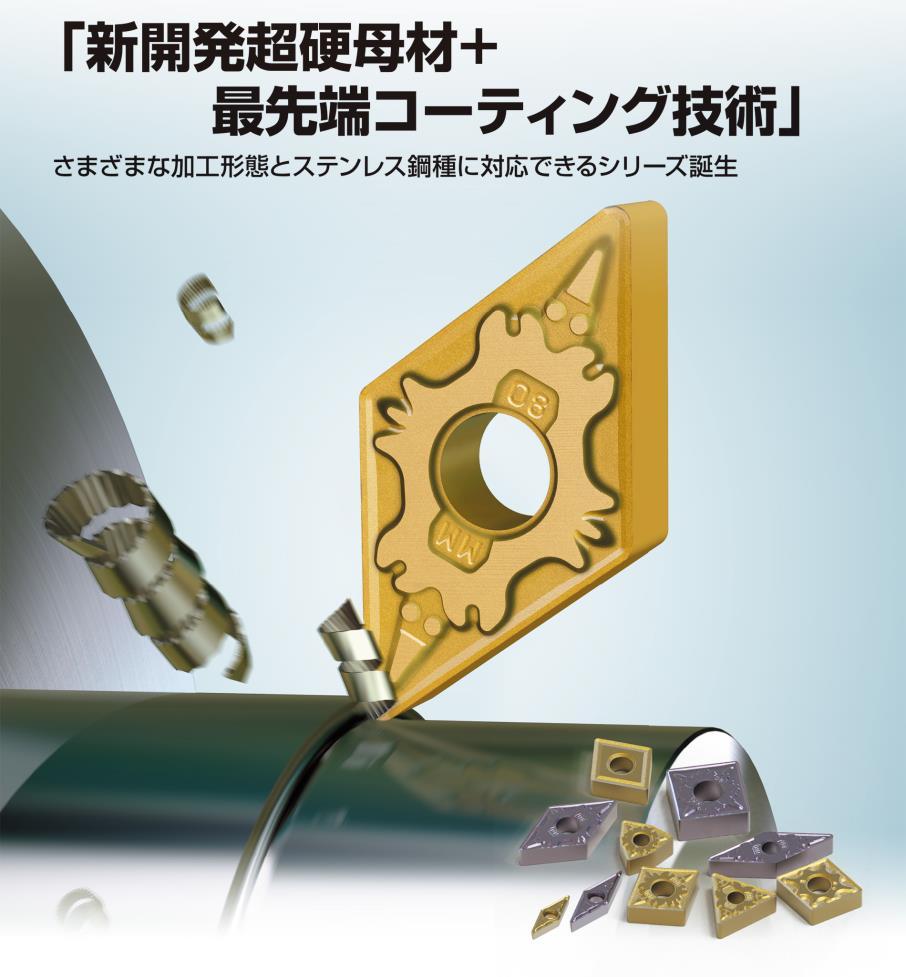
参考として、ステンレス鋼の旋削加工とフライス加工に対応する代表的な製品例を紹介します。
旋削加工
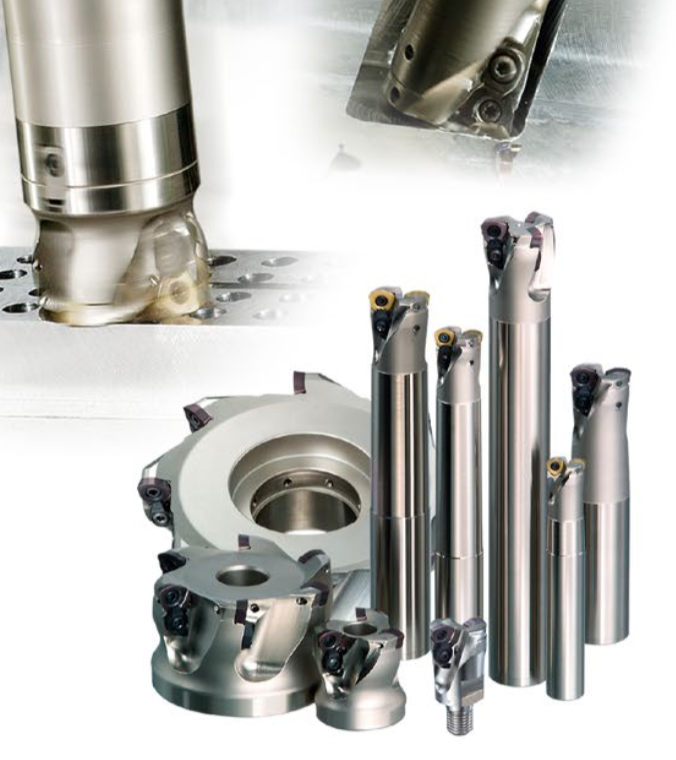
フライス加工
ステンレス鋼の系統が把握できたら、Tool Assistantを利用して推奨工具を確認しましょう。提案された工具については、製品情報ページやWebカタログで仕様やラインアップを確認できます。また、Tool Assistantの提案条件や推奨切削条件表を活用することで、切削条件の目安を把握できます。その後、試し削りを行いながら条件を調整していきます。
三菱マテリアルでは、これらの情報をオンラインで確認できる各種ツールを提供しています。
現場での効果:インペラ加工とタービンハウジング加工の例
ここまでの考え方を踏まえ、航空宇宙分野におけるステンレス鋼部品の加工事例を2つ紹介します。
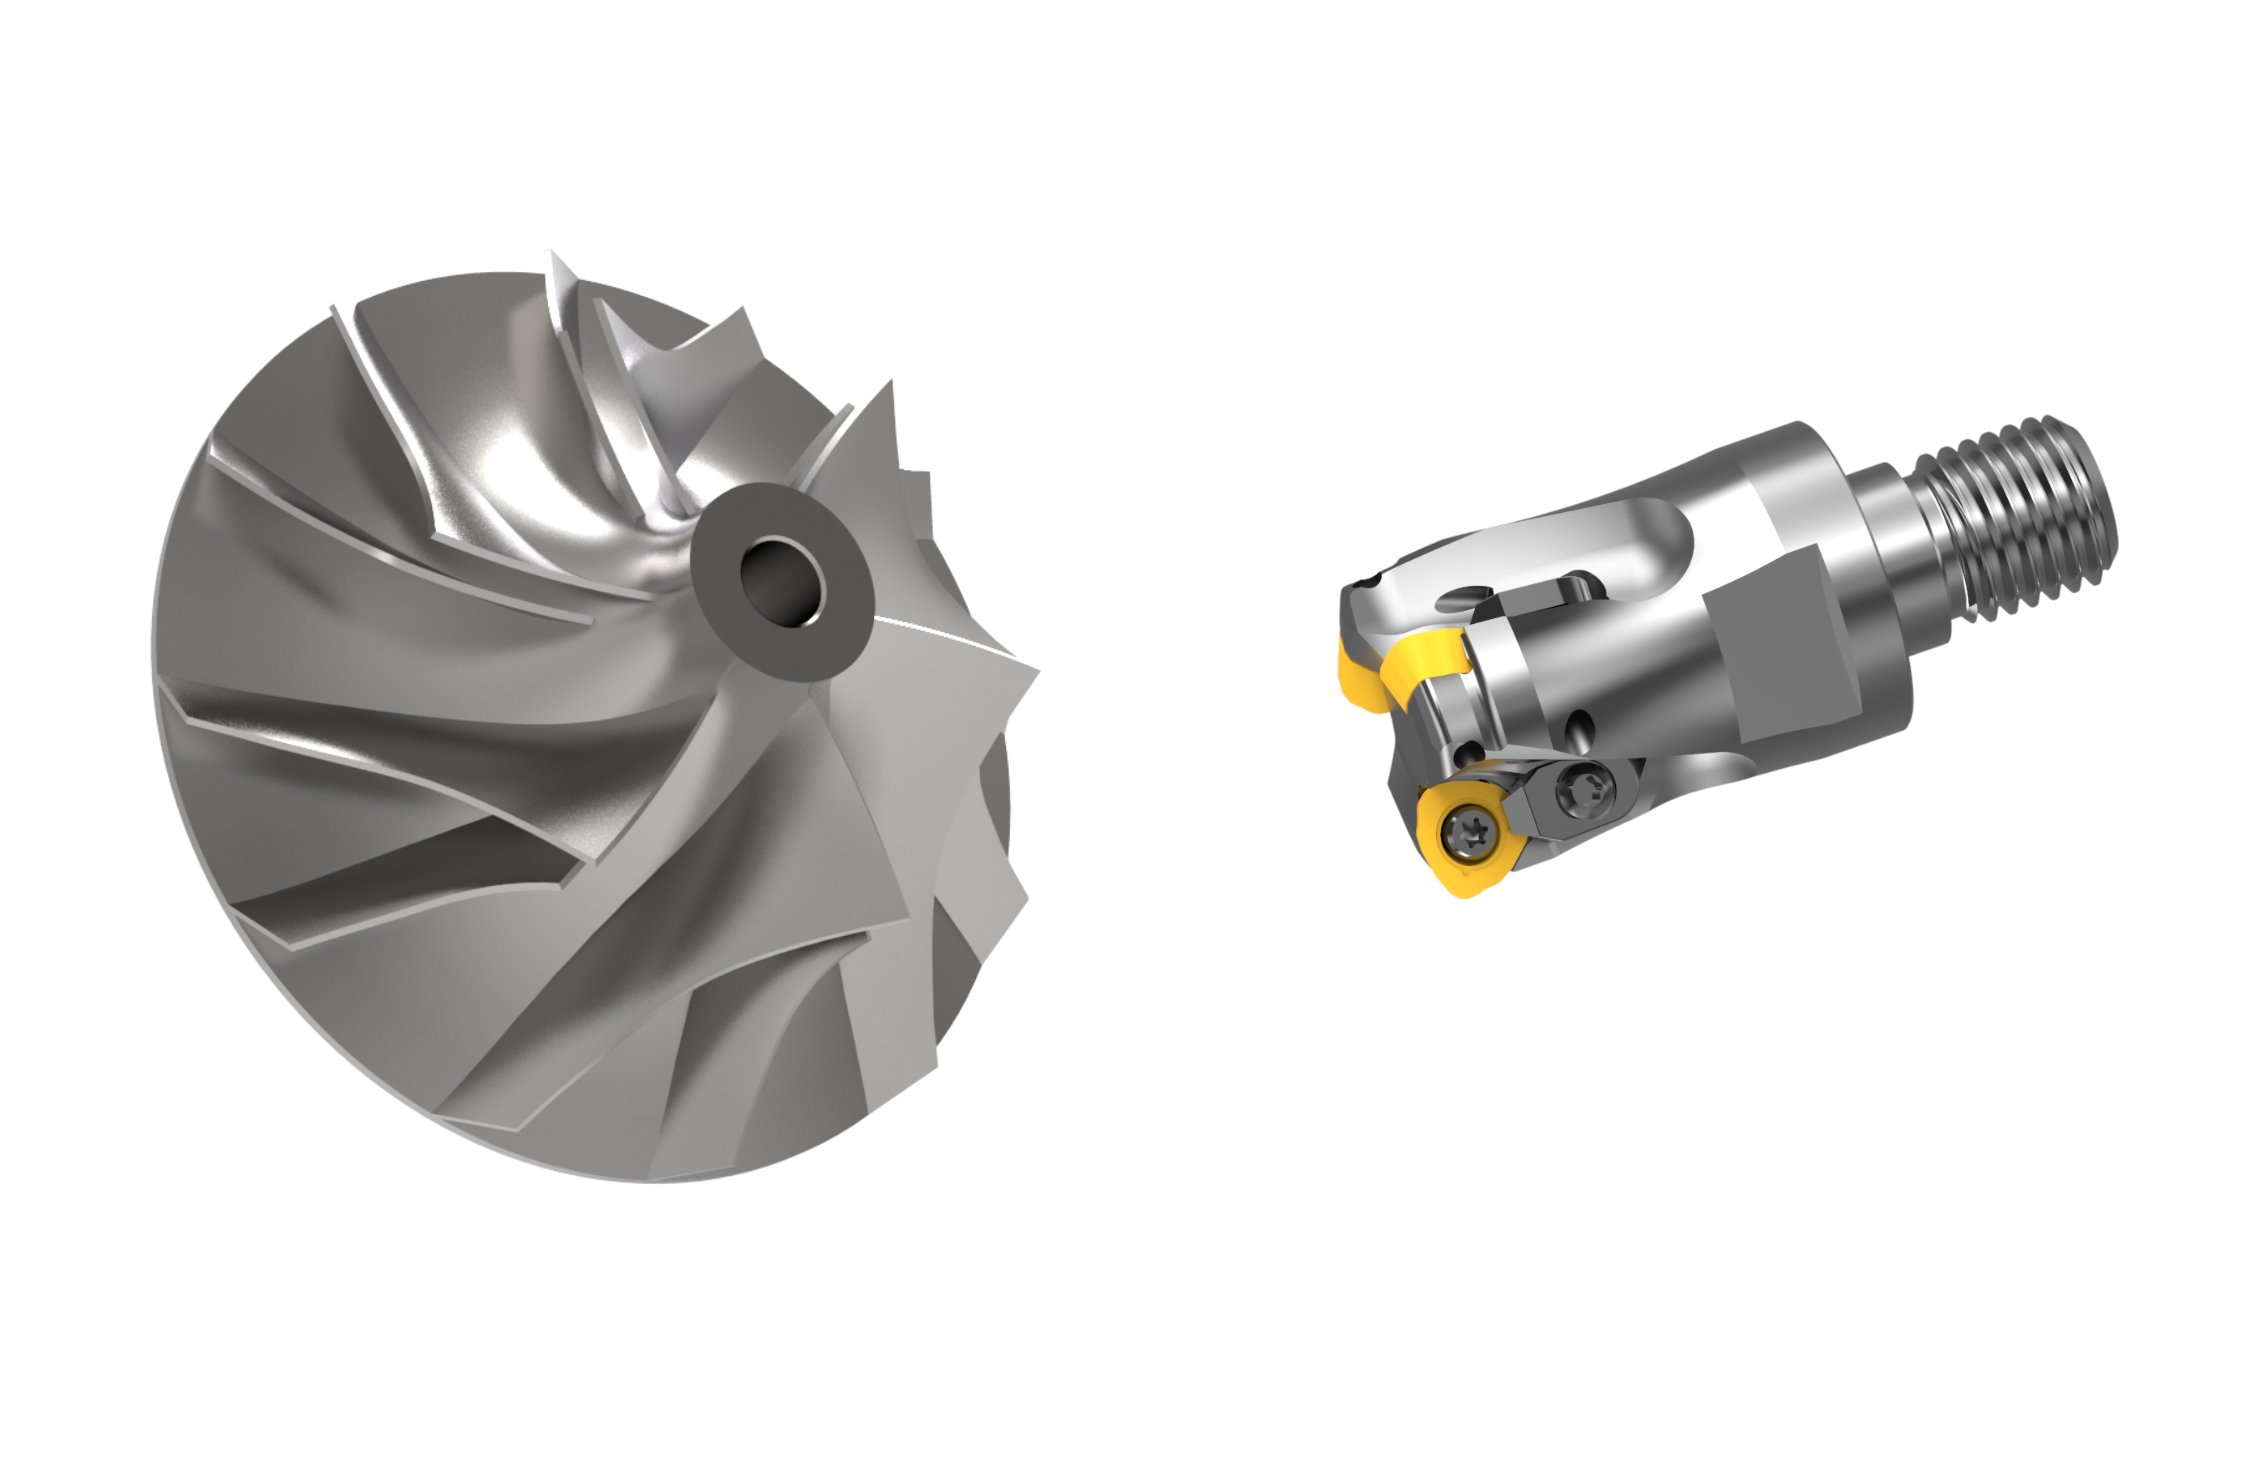
インペラ形状の倣いミーリング
インペラ部品の倣い加工事例をご紹介します。表に示す条件で、3枚刃仕様のAJXカッタと2枚刃仕様の従来製品を用いて加工テストを行いました。
その結果、従来製品ではびびりが発生したのに対し、AJXはびびりを抑制し、安定した加工を実現しました。また、AJXは3枚刃仕様のため、びびりを抑えるために1刃当たりの送り量を下げても、テーブル送りを維持できます。
びびりなどの加工トラブルが発生した場合、送りや切込みなどの加工条件を見直す必要があります。加工の安定性と能率を両立するためには、加工条件に適した工具・材種を選定することが重要です。
高送り加工用ラジアスカッタ
加工条件
| 被削材(部品) | SUS630(インペラ) |
| 使用工具 | AJX:AJX09R323AM1645(3枚刃) 従来製品:2枚刃カッタ |
| 材種 | MP9140(AJX) |
| 切削速度 | vc 120 m/min |
| 1刃当たり送り | AJX:fz 0.467 mm/t 従来製品:fz 0.7 mm/t |
| テーブル送り | F 1,670 mm/min |
| 軸方向切込み | ap 0.6 mm |
| 径方向切込み | ae 12.8〜32 mm |
タービンハウジングの穴あけ
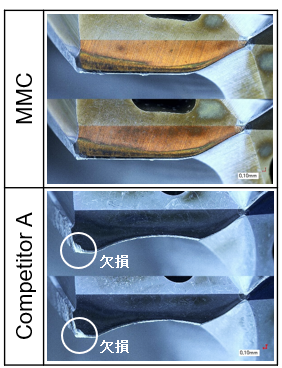
タービンハウジングの穴あけ加工事例をご紹介します。表に示す条件で、DSASドリルと従来製品を用いて加工テストを行いました。
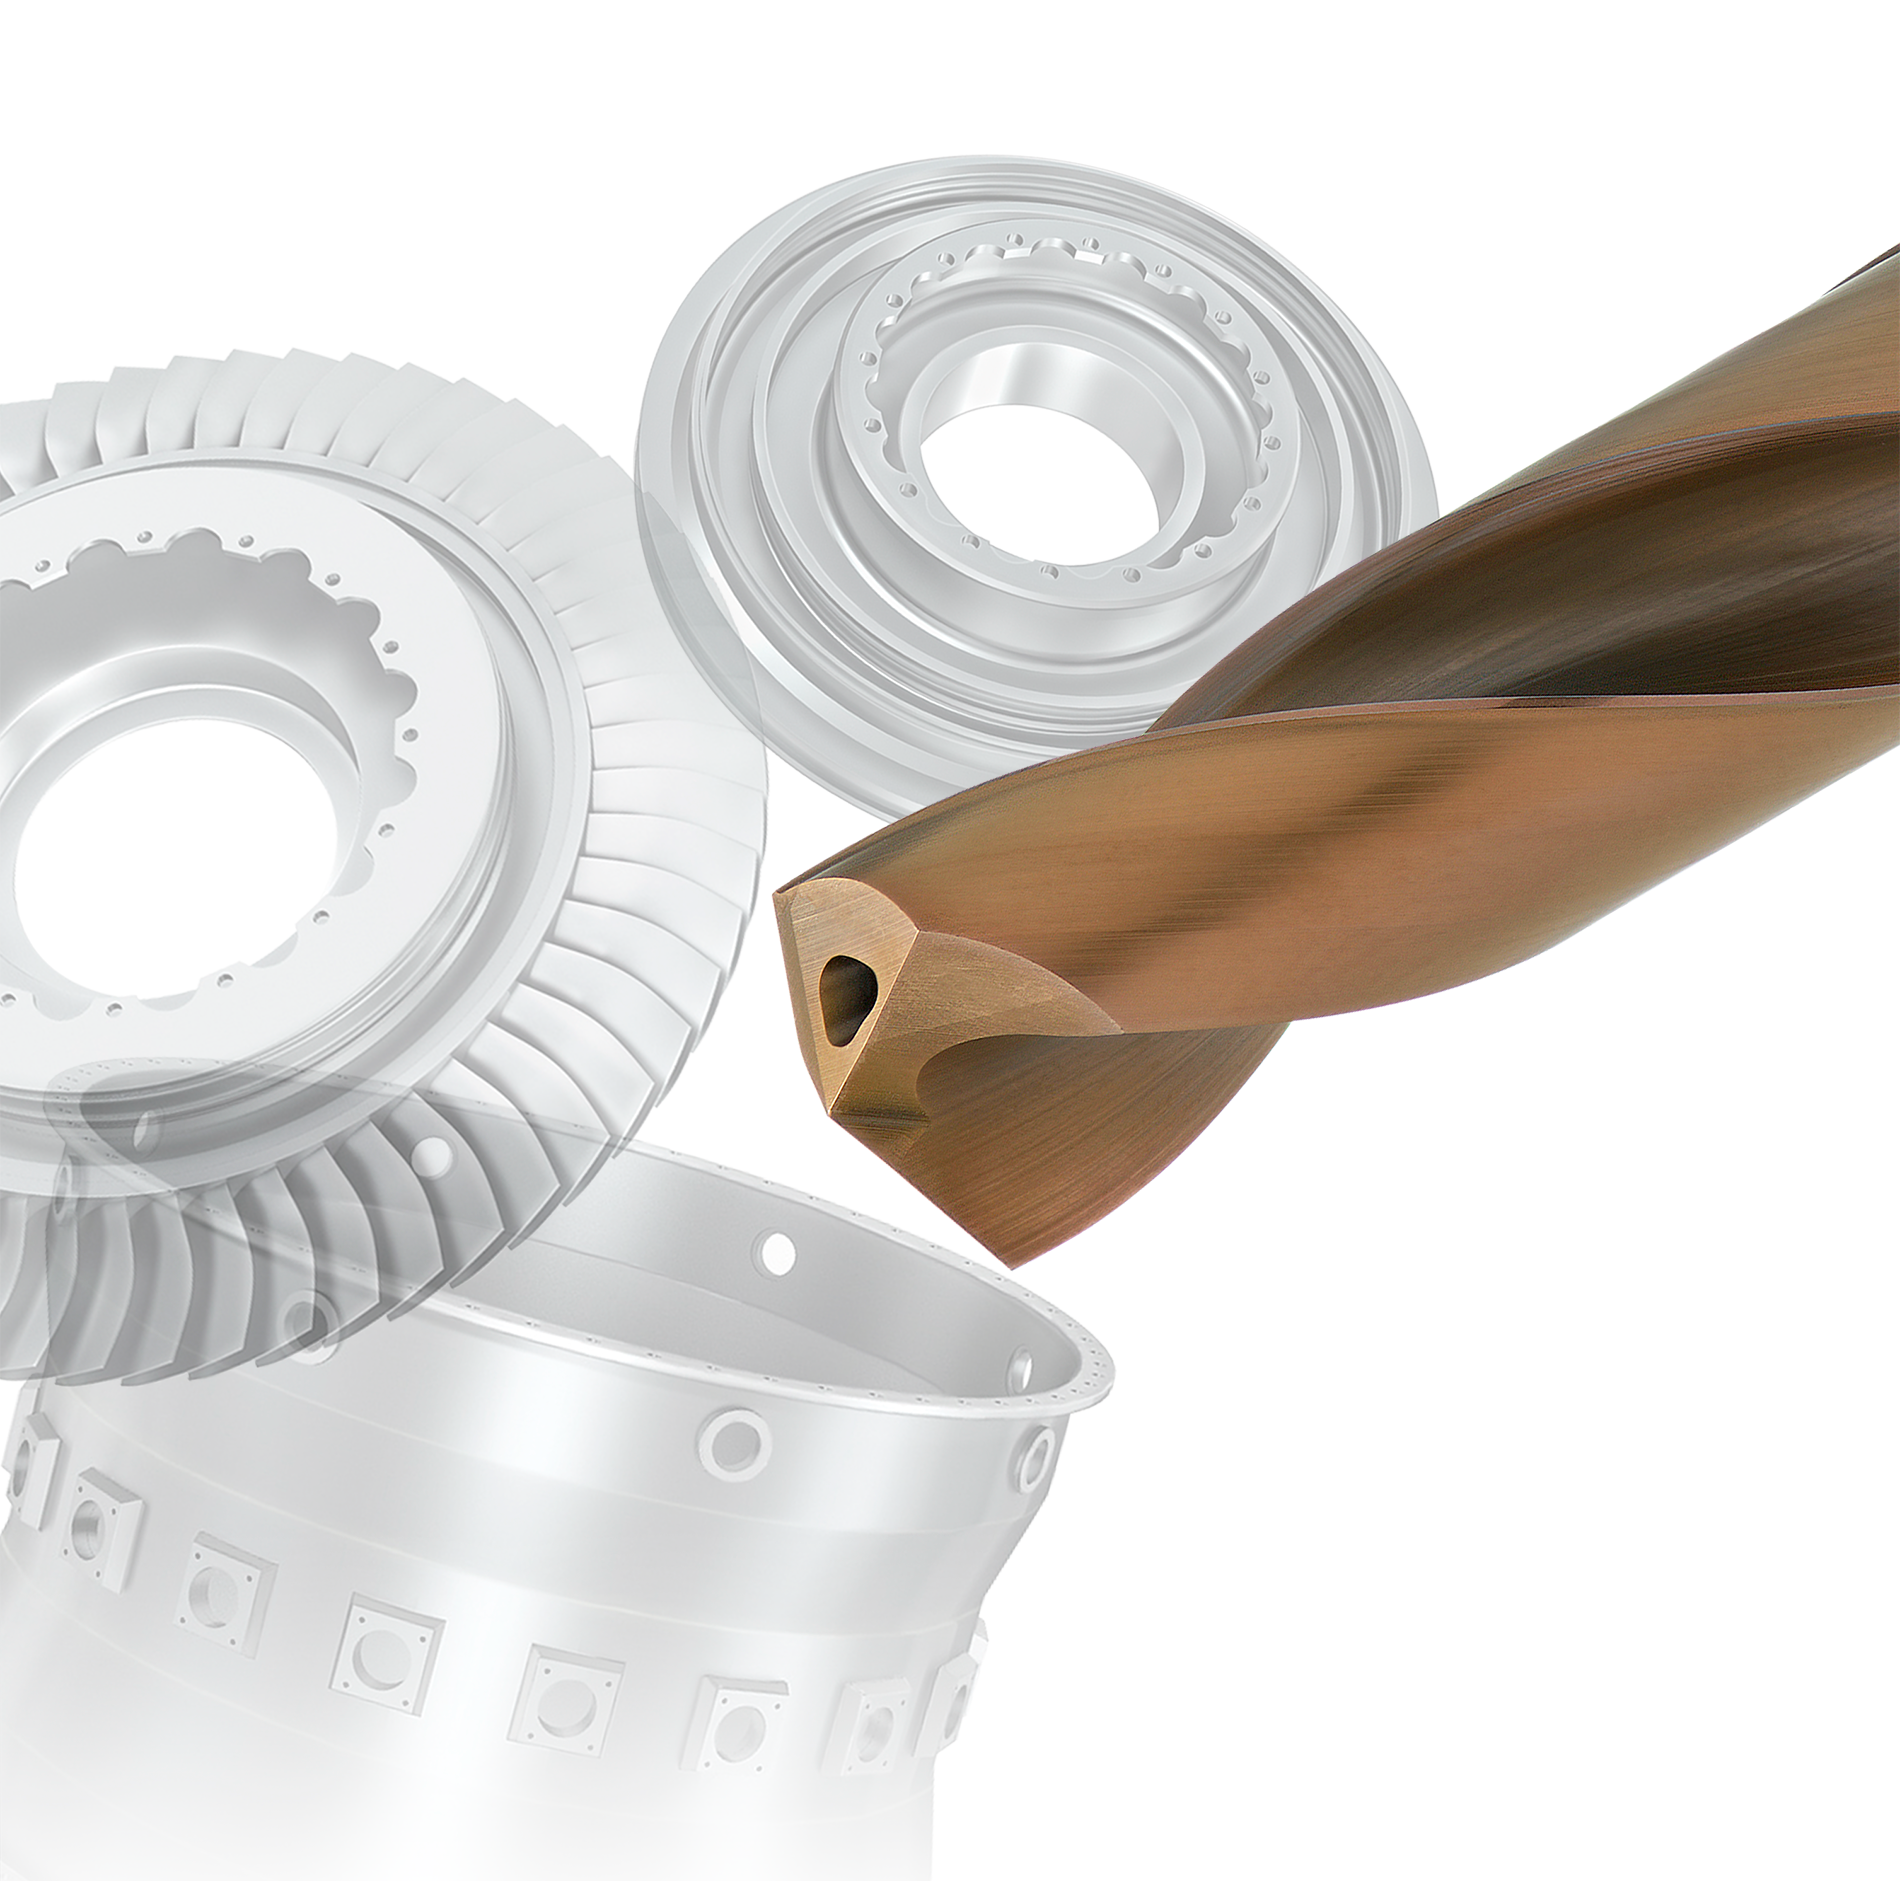
その結果、従来製品では約500穴の加工後に肩部の欠損が発生したのに対し、DSASは700穴まで安定して加工でき、1.4倍の工具寿命を実現しました。DSASは、特殊設計のマージンによって被削材との接触面積を最小限に抑え、切削熱と加工硬化を抑制します。また、タフな直線状切れ刃と専用ホーニングにより、チッピングを抑制するとともに、安定した切りくず生成を実現します。
安定した長寿命加工を実現するためには、被削材や加工内容に適した工具と加工条件を選定することが重要です。Tool AssistantやWebカタログを活用し、適切な工具と加工条件を選定しましょう。
超耐熱合金加工用超硬ソリッドドリル
加工条件
| 被削材(部品) | ステンレス鋼(タービンハウジング) |
| 使用工具 | DSAS1010X03S120CH/従来製品 |
| 切削速度 | vc 50 m/min |
| 1回転当たり送り | f 0.16 mm/rev |
| 切削油剤 | エマルション(内部給油) |
従来製品:500穴加工後
実際の加工風景:ステンレス鋼の切削動画
ステンレス鋼の実加工における切削状況を動画でご紹介します。
加工中の「あれ?」に気づくための基礎知識
| 症状 | 主な原因 | 初動の対処 |
|---|---|---|
| 刃先の異常な摩耗が早い | 硬化層の擦過、切削速度や刃先状態など | 推奨条件と刃先を確認し、切込み・送りを見直す |
| 切りくずが刃先に絡みつく | 粘り強い切りくずの分断不良 | チップブレーカ(切りくずを分断する刃先の溝形状)の見直し、送り量の調整 |
| 境界付近に集中する摩耗(ノッチ摩耗) | 同じ切込み位置の繰り返し | 切込み位置を毎回変える |
よくある質問
Q. ステンレス鋼はすべて同じように加工すればいいですか?
A. いいえ、系統によって課題が異なります。オーステナイト系(SUS304等)は加工硬化が主な課題、析出硬化系(SUS630等)は材料の強度・硬さが主な課題になります。まず系統を確認し、それに応じた工具・条件を選ぶことが基本です。
Q. 加工硬化を避けるコツはありますか?
A. 鋭い刃先と工具の推奨範囲内の切込み・送りを使い、硬化層の表面をこする状態を避けます。仕上げ加工で取り代が小さい場合は、単に切込みを増やすのではなく、小切込みに対応した刃先形状・条件を選びます。
Q. 磁石にくっつけばステンレス鋼ではない、というのは本当ですか?
A. 正確ではありません。フェライト系・マルテンサイト系のステンレス鋼は磁石に強く吸着します。オーステナイト系は固溶化熱処理後には基本的に非磁性ですが、冷間加工によって磁性を帯びる鋼種もあります。磁石によるチェックはあくまで簡易的な目安で、重要な判断には材料証明書の確認をおすすめします。
Q. ステンレス鋼加工でクーラントは必要ですか?
A. 基本的に必要です。加工硬化・粘り強い切りくずへの対策として、クーラントによる冷却と潤滑、切りくずの排出が加工の安定に直結します。マルチクーラントホール付きの工具など、刃先まで確実にクーラントを届けられる設計の工具も選択肢になります。
Q. 二相ステンレス鋼(デュプレックス系)は他の系統と同じ工具でよいですか?
A. 基本方針は共通ですが、二相ステンレス鋼は強度が高く切削抵抗・発熱量が大きいため、より工具剛性・耐熱性を意識した選定が必要です。鋭い切れ刃と十分なクーラント供給を前提に、二相系の対象鋼種に対応する推奨条件を起点にし、過小な送りによる擦過を避けます。
Q. 境界摩耗(ノッチ摩耗)はどう防げばいいですか?
A. 切込み境界の同じ位置に負荷が集中することが主な原因です。加工パスごとに切込み深さを変え、切れ刃上の負荷位置を分散する方法が有効な対策の一つです。
ステンレス鋼は「系統の見極め」から工具選定へ
ステンレス鋼の加工では、まず系統と材料の状態を確認することが出発点です。オーステナイト系では、工具の推奨範囲内で切込みを確保し、加工硬化層の表面をこする状態を避けます。一方、析出硬化系では、材料の強度や硬さに対応できる材種を選定します。この2つの代表的な考え方を押さえておくと、工具選びを進めやすくなります。
ここで整理した内容は、あくまで工具選定の基礎となる考え方です。実際の加工条件は、材料の状態、加工方法、機械剛性、工具形状、要求精度などによって変わります。Tool Assistantで被削材や加工方法などを指定して推奨工具と切削条件を確認し、必要に応じて技術相談を活用しながら具体的な条件を調整していくのが着実な進め方です。
この記事のまとめ
- ✓ステンレス鋼はオーステナイト系・フェライト系・マルテンサイト系・二相系・析出硬化系の5系統に分かれる
- ✓削りにくさの正体の多くは「加工硬化」。浅く削りすぎるとかえって悪化する
- ✓推奨範囲内の切込み・送りと鋭い刃先で、硬化層の表面をこする状態を避ける
- ✓磁石による簡易判別は目安。重要な判断には材料証明書を確認する
本記事には、生成AIにより作成された内容が一部含まれる場合があります。
自社の難削材加工、どこから見直すべきか相談しませんか
見直すべき項目は、被削材、加工方法、刃先の損傷状態によって異なります。
当社の技術担当が、現在の加工状況を確認し、工具形状、材種、給油方式、加工条件を整理したうえで、テストカットの進め方をご提案します。
参考文献・出典
- JIS G 4303:2021「ステンレス鋼棒」(日本産業規格:ステンレス鋼棒の種類・記号)
JIS G 4303:2021(日本規格協会) - ステンレス協会「種類」(ステンレス鋼の系統と代表鋼種)
ステンレス鋼の種類 - ステンレス協会「ステンレス条鋼製品の手引」(加工硬化・磁気帯び)
ステンレス条鋼製品の手引 - ステンレス協会「他の材料との比較」(ステンレス鋼と炭素鋼の熱伝導率)
ステンレス鋼と他の材料との比較
※本記事の分類・物性は公開規格・資料に基づく一般的な内容です。実際の加工条件は工具・機械・要求精度により異なるため、各製品情報・技術相談をご確認ください。
 日本
 アメリカ合衆国
 メキシコ
 ブラジル
 EU
 イギリス
 ドイツ
 スペイン
 フランス
 イタリア
 ポーランド
 トルコ
 チェコ
 中国
 Asia Pacific
 ベトナム
 インドネシア
 インド
 鋼用
 ステンレス鋼
 鋳鉄対応
 非鉄対応
 難削材対応
 高硬度材対応
 仕上げ加工
 中切削加工
 荒切削加工